
Голка, Сопло і Компанія. Народження аерографа

SATAjet 5500 X PHASER – концептуальна новинка Німецька компанія SATA представила новітній концептуальний фарбопульт SATAjet 5500 X PHASER. Новинка була представлена на виставці Equip Auto в Парижі восени 2019 р. Як заявляє виробник про свій новий фарбопульт: “Це вишуканий смокінг не для…

Walcom Slim XLight – серйозно прокачаний Slim Італійська компанія Walcom починає серйозно оновлювати свою бюджетну лінійку фарбопультів. Після яскравого виходу Walcom Slim Kombat – виробник вирішив не відмовлятися від старих і перевірених моделей Slim. Ці фарборозпилювачі недорогі та добре себе…
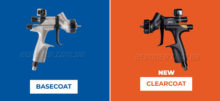
Нове покоління фарбопультів Devilbiss DV1 Нещодавно на фарбувальний ринок вийшло дві новітні моделі Преміального класу – фарбопульти Devilbiss DV1 Basecoat і Devilbiss DV1 Clearcoat. Як видно з назв моделей, фарбувальні пістолети призначені для нанесення базових і лакових покриттів. Фарбопульти Devilbiss DV1, як для…
 Чи знаєте Ви, з якої кількості деталей складається аерограф? Багато початківців-користувачів аерографа вже при першому чищенні пристрою мають відчуття, що якщо розібрати його до останніх деталей, то можна побачити неймовірну купу дрібних частин.
Але те, що Ви можете бачити при цьому, – приблизно одна третина того, з чого насправді складається аерограф. Недарма виробництво аерографів належить до галузі високоточної механіки.
Журналісти популярного журналу Airbrush Step by Step відвідали завод Harder&Steenbeck і спостерігали, як із 3-метрових металевих прутів і понад 30 дрібних деталей народжується аерограф.
 Сировина для аерографа № 1: Латунь
Усе починається з масивних 3-метрових металевих прутів із латуні, алюмінію, високоякісної сталі та мельхіору. З цих матеріалів на заводі виникають добрих 95 % комплектувальних для аерографів. Лише кілька дрібних частин, таких як гумові прокладки й ущільнювачі, пластикові ручки, упаковка тощо, купуються в готовому вигляді. Усі метали, що використовуються для виробництва аерографів, виготовлені на заводах Німеччини.
У виробничому процесі латунь витрачається найбільше. З неї виточується корпус аерографа та бачок для фарби. Тонка голка виготовляється з високоякісної сталі, яка не піддається корозії. Для виробництва сопла застосовується мельхіор. Цей сплав міді, нікелю, цинку та марганцю вважається твердим і так само, як латунь, корозієстійким. Швидкознімна муфта виготовляється з алюмінію.
4 верстати для 1800 деталей
 Усі деталі аерографів виробляються на одних і тих самих верстатах. Загалом на заводі на 4 верстатах обробляється близько 1800 деталей загального асортименту продукції. Сучасні токарні верстати з ЧПК по черзі програмуються для виготовлення певної деталі. Ця деталь виготовлятиметься в міру потреби, для поповнення виробничого запасу. Виробництво певної деталі триває від одного до чотирьох тижнів, доки не буде покрита потреба в матеріалах від півроку до цілого року.
До 10 металевих стрижнів можуть закладатися у верстат одночасно, і по черзі будуть оброблятися за допомогою комп’ютерної програми. Таке завантаження триває приблизно 12 годин. Верстат свердлить, фрезерує й точить стрижні доти, доки деталі не набудуть потрібної форми. Лише після цього готова деталь відокремлюється від залишку стрижня. Таким чином, на одному верстаті можуть виготовлятися корпуси аерографів, частини форсунок, бачки, голки, частини педалей, швидкознімні муфти та багато інших маленьких з’єднувальних деталей, без яких неможливе повноцінне функціонування аерографа.
 Під час виробництва продукції утворюється багато залишків матеріалу. Залежно від деталі відходів може бути різна кількість. Так, наприклад, при виготовленні корпусу аерографа використовується близько 80 % матеріалу, а 20 % – відходи. Але при виготовленні інших частин, наприклад бачка, співвідношення може бути протилежним. Після обробки стрижня металева стружка збирається, чиститься й відправляється на переплавлення, а потім знову повертається у виробництво.
Дзеркальний блиск для деталей
 Готові деталі прискіпливо оглядаються співробітниками відділу контролю, перш ніж потраплять до спеціальної мийної машини. Там деталі ретельно відмиваються від жирових залишків. Потім вони обробляються на шліфувальному обладнанні, де обертаються від 10 до 12 годин у керамічному грануляті доти, доки не почнуть дзеркально блищати. Дуже тонкі та чутливі елементи, такі як голка чи сопло, на цьому обладнанні не шліфуються. Вони будуть оброблені в ультразвуковій ванні й після цього пройдуть ручне шліфування та полірування.
Контроль якості: Індивідуальний огляд кожної деталі
 Після другого мийного етапу всі елементи викладаються в ряд на вузловій панелі. Тепер настав час для першого детального контролю. Кожна деталь окремо перевіряється під збільшувальним склом на наявність усіляких дефектів і подряпин. Якщо можливо, то похибки та пошкодження усуваються вручну. Якщо на цьому етапі усунення дефекту неможливе, то ці частини йдуть на переплавлення. Кількість браку на цій ділянці становить приблизно 10 %.
На наступному етапі приварюється основа бачка та повітряного клапана до корпусу аерографа.
Металеве оздоблення, безперечно – це справжній наряд!
 У гальванічну установку надходять деталі з жовто-золотим латунним кольором.
Деталі занурюються в різні ванни. Спочатку із знежирювачем, потім із міддю.
Далі кожна деталь занурюється в певну ванну та отримує своє необхідне покриття, будь то нікель, хром чи чорний хром, залежно від моделі аерографа.
Після нанесення гальванічного покриття всі деталі висушуються та повертаються на ділянку контролю для перевірки якості покриття.
Складання аерографа
 Перш ніж частини потраплять на складальну ділянку, корпус аерографа отримує ще один особливий вид обробки – це лазерне гравіювання назви моделі та індивідуального серійного номера. Для цього кожна частина окремо поміщається в лазерну установку.
Після нанесення гравіювання починається монтаж аерографа. Шляхом ручного складання 31 дрібна частина об’єднується в 9 основних вузлів. У тіло аерографа вкручується тефлоновий ущільнювач голки.
Співробітники складальної ділянки використовують для цієї операції спеціально виготовлений інструмент, який з максимальною точністю дозволяє вставити й закріпити ущільнювач.
На наступному етапі складання аерографа вставляється педальний вузол, вкручується напрямна ходу голки, надівається пружина повернення педалі й потім увесь вузол фіксується внутрішньою затискною гайкою.
Далі сопло для фарби запресовується з тефлоновим ущільнювачем. На повітряне сопло накручується ковпачок захисту голки, і тепер увесь зібраний вузол сопла з’єднується з аерографом.
Потім збирається вузол повітряного клапана: пружина, яка відкриває й закриває клапан подачі повітря, поміщається на вісь клапана. Об’єднаний вузол вставляється в тіло аерографа та фіксується внутрішньою гайкою.
На завершальному етапі складання дуже акуратно вставляється голка та затискається цангою. Після цього надівається задній гриф-ручка. Аерограф протирається та готується до останнього етапу.
Практичний тест на розпилення
 Коли пристрій повністю зібраний, настає час першого тесту на розпилення. Співробітники компанії навчені поводженню з аерографами, знають усі нюанси й тонкощі процесу розпилення. Вони точно знають, як виглядає ідеальне розпилення. На етапі тестування визначається, чи якісно розпилює фарбу аерограф, чи недбало плюється.
Співробітник заливає в бачок фарбу й вимальовує кілька грубих і тонких різноманітних ліній на папері. Якщо розпилення не відповідає нормі, неякісні вузли замінюються на інші. Якщо аерограф у порядку – він чиститься після тесту, ще раз протирається і тоді вже пакується.
Після пакування кожна коробка ламінується в поліетилен, щоб клієнт був упевнений, що отримує абсолютно новий пристрій.
Увесь процес – від стадії монтажу й до пакування залишається в руках одного співробітника. Він особисто несе відповідальність за зібраний ним пристрій. Це позитивно впливає на мотивацію співробітників, якість складання та налаштування аерографів.
Таким чином, на заводі Harder&Steenbeck виробляється 2000 аерографів на місяць.
Майбутнє аерографів лежить у технології виготовлення
Хоча принципово в механізмі аерографа протягом останніх 100 років навряд чи щось радикально змінилося, але технологія виготовлення протягом останніх 30 років усе ж зробила величезний крок уперед. До 1980 року аерографи виготовлялися вручну. Кожна частина оброблялася окремо на токарному верстаті. Не дивно, що таким чином вироблялося приблизно 200 одиниць на рік. У ті часи аерографи залишали підприємство, упаковані в газетний папір!
«Виробництво постійно розвивається» – сказав комерційний директор Harder&Steenbeck Єнс Маттісзен (Jens Matthie?en). «Виробничий процес з кожним днем ефективніше оптимізується, щоб виробляти пристрої високої якості та знижувати витрати. Потрібно постійно вдосконалювати аерографи, додаткові елементи та всілякі аксесуари».
Ідеї нових технологій і дизайну постійно генеруються та впроваджуються у виробництво. Спочатку вузли та деталі проєктуються на комп’ютері за допомогою програм CAD. Потім прототипи нових вузлів і деталей виготовляються на заводі. Багато чого відкидається, багато чого впроваджується у виробництво. Лише таким чином можна знайти найкращий варіант. Усі прототипи проходять найсуворіші випробування та безліч тестів. Якщо випробування пройдені успішно, тоді прототипи впроваджуються в серійне виробництво.

У компанії існує відділ зі зв’язків із громадськістю. Дуже важливо знати думку дилерів і кінцевих користувачів про продукцію, щоб постійно мати нові ідеї та можливості для покращення продукції та запровадження нових стандартів в аерографії.
Екскурсія на завод Harder & Steenbeck (відео).
Копіювання та публікація статей дозволені лише з активним посиланням на сайт aeroner.com.ua